Un réservoir de stockage de produits chimiques non inertisé correctement représente un risque d'incident. Vapeurs inflammables, infiltration d'oxygène, contamination par l'humidité : chacun de ces éléments peut compromettre la qualité du produit, engendrer des risques pour la sécurité ou enfreindre les réglementations environnementales. Un générateur d'azote PSA correctement dimensionné fournit le gaz de couverture continu nécessaire au maintien d'une atmosphère sûre dans le réservoir. Un sous-dimensionnement entraîne une protection insuffisante, tandis qu'un surdimensionnement représente un gaspillage d'argent et d'énergie. Ce guide présente la méthode de calcul permettant de dimensionner correctement un système de génération d'azote pour les applications d'inertage et de couverture des réservoirs.
I. Pourquoi les réservoirs de stockage de produits chimiques nécessitent une couverture d'azote
Le remplissage à l'azote remplace l'espace de vapeur au-dessus des liquides stockés par une atmosphère inerte qui empêche les réactions et les émissions indésirables.
1. Prévention des incendies et des explosions
Les solvants inflammables, les carburants et les intermédiaires chimiques forment des mélanges vapeur-air explosifs en présence d'oxygène. L'inertage à l'azote réduit la concentration d'oxygène en dessous du seuil de déclenchement. concentration limite d'oxygène—généralement de 8 à 12 % pour la plupart des hydrocarbures—rendant l'espace de vapeur ininflammable quelle que soit la concentration de carburant.
2. Protection de la qualité du produit
Les substances sensibles à l'oxygène — amines, monomères, composés insaturés et certains intermédiaires pharmaceutiques — se dégradent par oxydation. Décoloration, modifications de la viscosité et formation de peroxydes en sont des conséquences fréquentes. L'emballage sous atmosphère d'azote permet de préserver les caractéristiques du produit pendant toute la durée de stockage.
3. Exclusion de l'humidité
La ventilation atmosphérique par les évents de conservation introduit de l'air humide. L'absorption d'eau par les substances hygroscopiques modifie leur composition, favorise les réactions d'hydrolyse et accélère la corrosion du réservoir. L'azote sec assure un espace de vapeur exempt d'humidité.
4. Conformité réglementaire
La réglementation environnementale impose de plus en plus de contrôle des vapeurs dans les réservoirs de stockage. L'injection d'azote, associée à des systèmes de ventilation fermés, réduit les émissions de composés organiques volatils, permettant ainsi aux installations de respecter les normes de qualité de l'air de l'EPA et des réglementations locales.
II. Calcul de la demande en azote pour le revêtement des réservoirs
Précis PSA dimensionnement du générateur d'azote L'étude commence par la quantification de la consommation d'azote en conditions de fonctionnement normales et dans les scénarios les plus défavorables.
1. Compensation des mouvements de liquides (méthodologie API 2000)
Lorsqu'on pompe du liquide hors d'un réservoir, il faut y injecter de l'azote pour éviter le vide et maintenir une atmosphère inerte. Lorsque le réservoir est plein de liquide, l'espace vide se comprime et de l'azote peut s'échapper. Le débit d'azote requis est égal au débit maximal de soutirage de liquide.
Calcul de base :
Flux d'azote (SCFH) = Débit de pompage maximal (GPM) × 8.02
Exemple : Une pompe de transfert de 200 GPM nécessite 200 × 8.02 = 1,604 SCFH (environ 45 Nm³/h) débit d'azote pour éviter le vide.
2. Compensation de la respiration thermique
Les variations de température ambiante entraînent la dilatation et la contraction de l'espace de vapeur. Le refroidissement contracte cet espace, aspirant ainsi l'azote. Le chauffage dilate la vapeur, évacuant l'azote. La norme API 2000 définit les exigences de ventilation thermique en fonction de la capacité du réservoir.
| Capacité du réservoir (gallons) | Exigences de respiration thermique (SCFH N₂) |
| 10,000 | 600 |
| 20,000 | 1,000 |
| 50,000 | 1,800 |
| 100,000 | 3,000 |
Pour les réservoirs isolés ou le stockage souterrain, les exigences en matière de respiration thermique diminuent considérablement ; consultez l'annexe A de l'API 2000 pour connaître les facteurs de réduction spécifiques.
3. Exigences de purge continue
Certains procédés nécessitent un balayage continu à l'azote pour éliminer les gaz dégagés ou maintenir des concentrations d'oxygène extrêmement faibles. Le débit de purge dépend du volume de la cuve et de la courbe de réduction d'oxygène souhaitée.
Formule de dilution et de purge :
Q = (V / t) × ln(C₁ / C₂)
Où? :
- Q = Débit d'azote de purge (volume/temps)
- V = Volume de vapeur du récipient
- t = Temps alloué à la purge
- C₁ = Concentration initiale d'oxygène (généralement 21 %)
- C₂ = Concentration cible en oxygène
4. Compensation des fuites et des purges de soupape
Les garnitures de vannes, les raccords à brides et les points de prélèvement perdent continuellement de petites quantités d'azote. 5 to 10 % à la demande calculée pour les installations typiques. Les installations plus anciennes présentant des problèmes de fuite connus peuvent nécessiter des marges plus élevées.
5. Résumé de la demande totale en azote
Débit total de N₂ = Mouvement du liquide + Respiration thermique + Purge continue + Marge de fuite
Choisissez le demande concomitante la plus élevée Au lieu de faire la somme de tous les débits possibles si les événements ne se produisent pas simultanément, il convient de prendre en compte les variations de débit. Par exemple, le débit de pompage maximal ne coïncide généralement pas avec le taux de refroidissement maximal.
III. Exemple pratique : Réservoir de stockage de méthanol
Un réservoir de méthanol de 50 000 gallons illustre le processus de calcul.
Paramètres du réservoir :
- Capacité: 50,000 gallons
- Débit de pompage maximal : 300 GPM
- Emplacement : Réservoir hors sol non isolé, climat tempéré
- Concentration cible en oxygène : <8%
Étape 1 : Mouvement du liquide
300 GPM × 8.02 = 2,406 SCFH (68 Nm³/h)
Étape 2 : Respiration thermique
Extrait du tableau API 2000 : 1,800 SCFH (51 Nm³/h)
Étape 3 : Purge continue
Non requis pour cette application (méthanol stable sous azote)
Étape 4 : Marge de fuite
10 % de la demande la plus élevée = 240 SCFH
Étape 5 : Détermination de la demande de pointe
Le mouvement des liquides (2 406 SCFH) et la respiration thermique (1 800 SCFH) ne se produisent pas simultanément. Conception pour 2,646 SCFH (mouvement du liquide + marge de fuite).
Étape 6 : Coefficient de sécurité
Ajoutez 15 à 20 % pour les expansions futures et les imprévus : 2 646 × 1.2 = 3,175 SCFH (90 Nm³/h)
Résultat: Spécifiez un générateur d'azote PSA d'une capacité nominale de 90 XNUMX Nm³/h le minimum.
IV. Exigences de pureté de l'azote pour le revêtement
Le choix de la pureté influe à la fois sur le coût du système PSA et sur l'efficacité de la couverture.
1. Couverture standard : pureté de 95 à 97 %
Pour le stockage de la plupart des liquides inflammables, un mélange d'azote à 95-97 % assure un déplacement d'oxygène suffisant. La teneur en oxygène de 3 à 5 % présente dans le flux d'azote, une fois diluée dans l'espace de vapeur du réservoir, permet d'obtenir des concentrations en oxygène bien inférieures aux concentrations limites pour les hydrocarbures courants.
2. Stockage de produits chimiques réactifs : pureté de 98 à 99.9 %
Les monomères (styrène, acétate de vinyle, acide acrylique), les substances pyrophoriques et certains intermédiaires pharmaceutiques exigent de l'azote de haute pureté. Des teneurs en oxygène inférieures à 0.5 % peuvent être nécessaires pour prévenir la polymérisation ou la dégradation. Préciser Pureté de plus de 99 % pour ces applications.
3. Spécifications d'humidité
Le point de rosée est tout aussi important. La vapeur d'eau contenue dans l'azote s'accumule dans les réservoirs stockant des matériaux hygroscopiques ou fonctionnant dans des climats froids où la condensation se produit. Précisez. point de rosée sous pression de -40 °F pour le service général et -70 ° F pour les applications critiques sensibles à l'humidité.
4. Équilibre économique
L'utilisation d'azote de haute pureté augmente le coût d'investissement et la consommation énergétique du système PSA. Il convient d'équilibrer la pureté du système avec les exigences réelles du procédé. De nombreuses usines chimiques utilisent de l'azote de pureté standard. 97-99% d'azote À l'échelle de l'usine, la purification locale n'étant utilisée que pour des applications exceptionnelles.
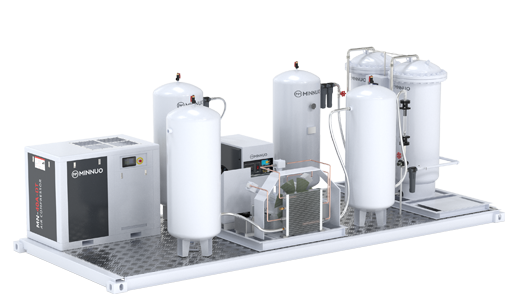
V. Dimensionnement et configuration du générateur d'azote PSA
Une fois les besoins en azote et leur pureté définis, sélectionnez la configuration appropriée du système PSA.
1. Dimensionnement de la capacité
Dimensionnez le générateur PSA pour demande continue de pointe plus une marge de sécurité. Ne dimensionnez pas en fonction de la demande moyenne : la demande de couvertures varie considérablement selon le calendrier d’exploitation et les conditions météorologiques.
2. Dimensionnement du réservoir tampon
Un réservoir d'azote lisse les fluctuations de la demande et constitue une réserve pendant la maintenance du générateur. Dimensionner la capacité tampon pour 15-30 minutes de consommation de pointe. Pour l'exemple de 90 Nm³/h ci-dessus, un volume de récepteur de 30 à 45 Nm³ (équivalent à environ 1 000 à 1 500 gallons) est approprié.
3. Considérations relatives à la redondance
Les applications critiques de couverture protégeant des stocks de grande valeur ou des systèmes critiques pour la sécurité justifient la redondance :
- Configuration N+1 : Un module de générateur de rechange
- Azote liquide de secours : Activation automatique en cas de baisse de pureté ou de pression du PSA
- Capacité de double alimentation : Raccordement manuel pour alimentation temporaire en azote
4. Intégration du système de contrôle
Les systèmes modernes de couverture à l'azote PSA comprennent :
- Analyseur d'oxygène avec alarme et ventilation : Détourne l'azote non conforme aux spécifications vers l'atmosphère
- Controle de la pression: Maintient une pression constante dans la conduite d'alimentation des vannes de couverture.
- Surveillance à distance: Connectivité cellulaire ou Ethernet pour la surveillance à distance
- Démarrage/arrêt automatique : Adapte la production à la demande, réduisant ainsi la consommation d'énergie
5. Effets de l'altitude et de la température ambiante
Les générateurs PSA perdent de la capacité en altitude – réduction de puissance d'environ 1 % pour 100 XNUMX mètres Au-dessus du niveau de la mer, les températures ambiantes élevées réduisent l'efficacité du compresseur d'air et peuvent nécessiter un surdimensionnement. Vérifiez que la puissance du générateur est adaptée aux conditions du site et non aux conditions standard au niveau de la mer.
VI. Intégration du système avec les vannes de couverture des réservoirs
Le générateur d'azote PSA alimente en gaz un collecteur desservant plusieurs réservoirs. Une intégration correcte garantit une couverture fiable.
1. Sélection de la vanne de couverture
Les vannes de couverture des réservoirs modulent le débit d'azote pour maintenir une légère pression positive, généralement colonne d'eau de 0.5 à 2 pouces. Sélectionnez des vannes dimensionnées pour un débit de pompage maximal à la pression disponible dans le collecteur d'azote.
2. Coordination des évents de conservation
La soupape de décharge de sécurité (ou soupape de décompression) doit être réglée légèrement au-dessus du point de consigne de la soupape de coupure afin d'éviter une purge d'azote inutile. Réglages typiques : soupape de coupure à 25,4 mm de colonne d'eau (1 pouce CE), soupape de décharge de sécurité à 50,8 mm de colonne d'eau (2 pouces CE).
3. Surveillance de l'oxygène à la sortie du réservoir
Pour les applications critiques, installez des analyseurs d'oxygène effectuant des prélèvements sur la conduite d'évent du réservoir. Cela permet de confirmer l'efficacité de l'isolation et de détecter rapidement tout dysfonctionnement du système d'azote ou de la vanne d'isolation.
Questions fréquemment posées
Q1 : Un générateur d'azote PSA peut-il alimenter plusieurs réservoirs de stockage ?
A1: Oui, c'est une pratique courante. Dimensionnez le générateur pour le demande de pointe simultanée de tous les réservoirs connectés. Tenez compte des horaires d'exploitation : des réservoirs remplis et vidés lors de différents quarts de travail génèrent une demande simultanée plus faible que plusieurs réservoirs se vidant simultanément.
Q2 : Quel est le niveau de pureté d'azote requis pour la conformité à la norme API 2000 ?
A2: La norme API 2000 traite des exigences de ventilation des réservoirs pour la protection contre la pression et le vide, mais ne spécifie pas la pureté de l'azote. Les exigences de pureté découlent de la sécurité des procédés (NFPA 69) et des considérations de qualité du produit. Pour le stockage de la plupart des liquides inflammables, une pureté de 95 à 97 % d'azote assure une inertie adéquate.
Q3 : En quoi le recouvrement à l'azote diffère-t-il de l'inertage à l'azote ?
A3: L'inertage maintient une atmosphère inerte pendant le stockage normal, compensant les mouvements du liquide et les variations thermiques. L'inertage est la purge initiale permettant de réduire la concentration d'oxygène de la concentration atmosphérique à des niveaux sûrs. L'inertage nécessite un débit d'azote plus élevé pendant une durée limitée ; l'inertage nécessite un débit continu plus faible.
Q4 : Dois-je prévoir une réserve d’azote pour le revêtement ?
A4: Pour les réservoirs contenant des matières dont la perte d'atmosphère a des conséquences importantes en matière de sécurité ou d'économie, oui. Un système de secours à l'azote liquide ou un module PSA de secours assure la protection pendant la maintenance du générateur ou en cas d'arrêt imprévu. Il convient d'évaluer le coût de ce système par rapport aux pertes potentielles de produit ou aux coûts liés à un incident de sécurité.
Q5 : Quelle pression est requise pour le remplissage du réservoir avec de l'azote ?
A5: Les vannes de couverture de réservoir nécessitent généralement 15-30 PSIG Pression d'entrée. Les générateurs d'azote PSA produisent de l'azote à une pression standard de 60 à 100 PSIG, ce qui nécessite une réduction de pression avant la vanne de couverture. Prévoir un régulateur de pression avec soupape de décharge en aval dans la conception du collecteur d'azote.
Q6 : Comment calculer la consommation d'azote pour le revêtement par cycle de pression ?
A6: Certains réservoirs utilisent un système de régulation par cycles de pression : l’azote ne circule que lorsque la pression descend en dessous du seuil défini. La consommation se calcule en multipliant le volume du réservoir par le nombre de cycles de pression par jour. Pour un réservoir de 10 000 gallons (environ 38 000 litres) dont la pression varie entre 0.5 et 1.5 pouce de colonne d’eau (CE), la consommation d’azote par cycle est d’environ 50 à 100 SCF (environ 1,4 à 2,8 m³/s). Multipliez ce volume par le nombre de cycles par jour pour obtenir la consommation journalière.
Conclusion
Correct dimensionnement du générateur d'azote PSA Pour les applications d'inertage et de couverture des réservoirs, il est indispensable de calculer systématiquement les mouvements du liquide, la respiration thermique, les besoins de purge et les pertes du système. La méthodologie API 2000 fournit une base solide pour ces calculs, tandis que les coefficients de sécurité et les ajustements liés aux conditions du site garantissent que le système installé répond aux exigences d'exploitation réelles. Un système d'inertage à l'azote PSA correctement dimensionné assure une protection fiable sans coûts d'investissement ni d'exploitation excessifs.
At MINNUONous concevons des systèmes de génération d'azote PSA spécifiquement adaptés aux applications d'inertage et de couverture dans les usines chimiques. Nos systèmes sont conformes aux normes API 2000 et NFPA 69 et intègrent l'analyse d'oxygène, la régulation automatique de la pression et la surveillance à distance. Chaque générateur d'azote MINNUO est garanti et donne accès à notre équipe d'ingénieurs pour la mise en service, le dépannage et l'intervention sur site. Qu'il s'agisse de protéger un seul réservoir ou un parc de réservoirs entier, MINNUO assure un approvisionnement fiable en azote sur site.

 ventes2:+86 17506119168