Un serbatoio di stoccaggio di prodotti chimici senza un'adeguata inertizzazione rappresenta un potenziale pericolo. Vapori infiammabili, ingresso di ossigeno, contaminazione da umidità: ognuno di questi fattori può compromettere la qualità del prodotto, creare rischi per la sicurezza o violare le autorizzazioni ambientali. Un generatore di azoto PSA di dimensioni adeguate fornisce il gas di inertizzazione continuo necessario per mantenere atmosfere sicure all'interno del serbatoio, ma un dimensionamento insufficiente comporta una protezione inadeguata, mentre un dimensionamento eccessivo comporta uno spreco di capitale ed energia. Questa guida fornisce la metodologia di calcolo per dimensionare correttamente un sistema di generazione di azoto per applicazioni di inertizzazione e inertizzazione dei serbatoi.
I. Perché i serbatoi di stoccaggio di sostanze chimiche richiedono un'atmosfera di azoto
Il rivestimento con azoto sostituisce lo spazio di vapore sopra i liquidi immagazzinati con un'atmosfera inerte che previene reazioni ed emissioni indesiderate.
1. Prevenzione incendi ed esplosioni
I solventi infiammabili, i combustibili e gli intermedi chimici formano miscele vapore-aria esplosive in presenza di ossigeno. L'inertizzazione con azoto riduce la concentrazione di ossigeno al di sotto del concentrazione limitante di ossigeno—in genere dall'8 al 12% per la maggior parte degli idrocarburi—rendendo lo spazio di vapore non infiammabile indipendentemente dalla concentrazione del combustibile.
2. Protezione della qualità del prodotto
I materiali sensibili all'ossigeno, come ammine, monomeri, composti insaturi e alcuni intermedi farmaceutici, si degradano per ossidazione. Scolorimento, variazioni di viscosità e formazione di perossidi sono conseguenze comuni. L'incapsulamento in atmosfera di azoto mantiene le specifiche del prodotto per tutta la durata della conservazione.
3. Esclusione dell'umidità
La respirazione atmosferica attraverso le prese d'aria di conservazione introduce aria umida. L'assorbimento di acqua da parte di sostanze chimiche igroscopiche altera la composizione, favorisce le reazioni di idrolisi e accelera la corrosione del serbatoio. L'azoto secco fornisce uno spazio di vapore privo di umidità.
4. Conformità alle normative
Le normative ambientali richiedono sempre più spesso il controllo dei vapori nei serbatoi di stoccaggio. L'inertizzazione con azoto, combinata con sistemi di ventilazione chiusi, riduce le emissioni di composti organici volatili, aiutando gli impianti a rispettare i requisiti di qualità dell'aria stabiliti dall'EPA e dalle autorità locali.
II. Calcolo del fabbisogno di azoto per la copertura del serbatoio
Accurato PSA Dimensionamento del generatore di azoto Il processo inizia con la quantificazione del consumo di azoto in condizioni operative normali e negli scenari peggiori.
1. Compensazione del movimento dei liquidi (metodologia API 2000)
Quando un liquido viene pompato fuori da un serbatoio, è necessario immettere azoto per evitare la formazione del vuoto e mantenere un'atmosfera inerte. Quando il liquido riempie il serbatoio, lo spazio di vapore si comprime e l'azoto può fuoriuscire. La portata di azoto necessaria è pari alla portata massima di prelievo del liquido.
Calcolo di base:
Flusso di azoto (SCFH) = Portata massima di pompaggio (GPM) × 8.02
Esempio: Una pompa di trasferimento da 200 GPM richiede 200 × 8.02 = 1,604 scfh (circa 45 Nm³/h) flusso di azoto in ingresso per evitare il vuoto.
2. Compensazione della respirazione termica
Le variazioni della temperatura ambiente provocano l'espansione e la contrazione dello spazio di vapore. Il raffreddamento contrae lo spazio di vapore, aspirando azoto. Il riscaldamento espande il vapore, rilasciando azoto. La norma API 2000 fornisce i requisiti di respirazione termica in base alla capacità del serbatoio.
| Capacità del serbatoio (galloni) | Fabbisogno di respirazione termica (SCFH N₂) |
| 10,000 | 600 |
| 20,000 | 1,000 |
| 50,000 | 1,800 |
| 100,000 | 3,000 |
Per serbatoi isolati o stoccaggio sotterraneo, i requisiti di traspirabilità termica si riducono significativamente: consultare l'Appendice A della norma API 2000 per i fattori di riduzione specifici.
3. Requisiti di spurgo continuo
Alcuni processi richiedono un flusso continuo di azoto per rimuovere i gas prodotti o per mantenere concentrazioni di ossigeno estremamente basse. La velocità di spurgo dipende dal volume del recipiente e dalla curva di riduzione dell'ossigeno desiderata.
Formula di diluizione per la purga:
Q = (V / t) × ln(C₁ / C₂)
Dove:
- Q = Portata di flusso dell'azoto di spurgo (volume/tempo)
- V = Volume di vapore del recipiente
- t = Tempo consentito per la pulizia
- C₁ = Concentrazione iniziale di ossigeno (tipicamente 21%)
- C₂ = Concentrazione di ossigeno target
4. Compensazione delle perdite e dello spurgo delle valvole
Le guarnizioni delle valvole, i collegamenti flangiati e i punti di campionamento perdono continuamente piccoli volumi di azoto. Aggiungere 5-10% in base alla domanda calcolata per installazioni standard. Gli impianti più vecchi con problemi di perdite noti potrebbero richiedere margini più elevati.
5. Riepilogo della domanda totale di azoto
Flusso totale di N₂ = Movimento del liquido + Respirazione termica + Purga continua + Margine di perdita
Scegliere il domanda coincidente più elevata anziché sommare tutti i flussi possibili se gli eventi non si verificano simultaneamente. Ad esempio, il massimo svuotamento in genere non coincide con il massimo tasso di raffreddamento.
III. Esempio pratico: Serbatoio di stoccaggio del metanolo
Un serbatoio di metanolo da 50,000 galloni illustra il processo di calcolo.
Parametri della vasca:
- Capacità: 50,000 galloni
- Portata massima di pompaggio: 300 GPM
- Ubicazione: Serbatoio fuori terra non isolato, clima temperato
- Concentrazione di ossigeno target: <8%
Fase 1: Movimento del liquido
300 GPM × 8.02 = 2,406 scfh (68 Nm³/h)
Fase 2: Respirazione termica
Dalla tabella API 2000: 1,800 scfh (51 Nm³/h)
Fase 3: Purificazione continua
Non necessario per questa applicazione (il metanolo è stabile in atmosfera di azoto).
Fase 4: Margine di perdita
Il 10% della domanda più elevata corrisponde a 240 SCFH
Fase 5: Determinazione del picco di domanda
Il movimento dei liquidi (2,406 SCFH) e la respirazione termica (1,800 SCFH) non avvengono simultaneamente. Progettazione per 2,646 scfh (movimento del liquido + margine di perdita).
Fase 6: Fattore di sicurezza
Aggiungere il 15-20% per future espansioni e condizioni impreviste: 2,646 × 1.2 = 3,175 scfh (90 Nm³/h)
Risultato: Specificare un generatore di azoto PSA con una potenza nominale di 90 Nm³/ora minimo.
IV. Requisiti di purezza dell'azoto per la copertura
La scelta del grado di purezza influisce sia sul costo del sistema PSA che sull'efficacia di copertura.
1. Copertura standard: purezza 95-97%
Per la maggior parte dello stoccaggio di liquidi infiammabili, una miscela di azoto al 95-97% garantisce un'adeguata sostituzione dell'ossigeno. Il contenuto di ossigeno del 3-5% nel flusso di azoto, una volta diluito nello spazio di vapore del serbatoio, determina concentrazioni di ossigeno ben al di sotto dei limiti consentiti per gli idrocarburi comuni.
2. Stoccaggio di prodotti chimici reattivi: purezza 98-99.9%.
I monomeri (stirene, acetato di vinile, acido acrilico), i materiali piroforici e alcuni intermedi farmaceutici richiedono azoto di elevata purezza. Potrebbero essere necessari livelli di ossigeno inferiori allo 0.5% per prevenire la polimerizzazione o la degradazione. Specificare Purezza 99%+ per queste applicazioni.
3. Specifiche di umidità
Il punto di rugiada è altrettanto importante. Il vapore acqueo nell'azoto si accumula nei serbatoi che contengono materiali igroscopici o che operano in climi freddi dove si verifica la condensazione. Specificare -40 °F punto di rugiada in pressione per il servizio generale e -70 ° F per applicazioni critiche sensibili all'umidità.
4. Equilibrio economico
L'azoto di maggiore purezza aumenta il costo di capitale e il consumo energetico del sistema PSA. Bilanciare la purezza con i requisiti effettivi del processo. Molti impianti chimici si standardizzano su 97-99% di azoto a livello di tutto l'impianto, utilizzando la purificazione locale solo per applicazioni eccezionali.
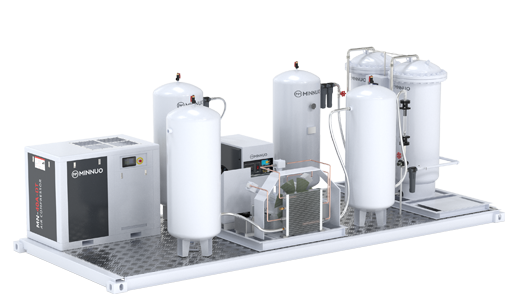
V. Dimensionamento e configurazione del generatore di azoto PSA
Una volta definiti il fabbisogno e la purezza dell'azoto, selezionare la configurazione appropriata del sistema PSA.
1. Dimensionamento della capacità
Dimensionare il generatore PSA per picco di domanda continua più margine di sicurezza. Non dimensionare in base alla domanda media: la domanda di coperte varia notevolmente in base al programma operativo e alle condizioni meteorologiche.
2. Dimensionamento del serbatoio tampone
Un serbatoio di accumulo di azoto attenua le fluttuazioni della domanda e fornisce una riserva durante la manutenzione del generatore. Dimensioni della capacità di accumulo per 15-30 minuti del consumo di picco. Per l'esempio di 90 Nm³/h di cui sopra, è appropriato un volume di ricezione di 30-45 Nm³ (equivalente a circa 1,000-1,500 galloni).
3. Considerazioni sulla ridondanza
Le applicazioni di protezione critiche, come la salvaguardia di scorte di alto valore o di sistemi critici per la sicurezza, giustificano la ridondanza:
- Configurazione N+1: Un modulo generatore di ricambio
- Sistema di backup con azoto liquido: Si attiva automaticamente se la purezza del PSA o la pressione diminuiscono.
- Capacità di alimentazione doppia: Collegamento manuale per l'alimentazione temporanea di azoto
4. Integrazione del sistema di controllo
I moderni sistemi di disinfezione a base di azoto PSA per la copertura includono:
- Analizzatore di ossigeno con allarme e sfiato: Devia l'azoto fuori specifica nell'atmosfera
- Controllo della pressione: Mantiene una pressione costante del collettore per le valvole di inertizzazione
- Monitoraggio remoto: Connettività cellulare o Ethernet per la supervisione da remoto
- Avvio/arresto automatico: Adatta la produzione alla domanda, riducendo il consumo energetico.
5. Effetti dell'altitudine e della temperatura ambiente
I generatori PSA perdono capacità in quota: riducono la potenza approssimativamente 1% ogni 100 metri al di sopra del livello del mare. Le alte temperature ambientali riducono l'efficienza del compressore d'aria e potrebbero richiedere un sovradimensionamento. Verificare che la potenza nominale del generatore sia valida nelle condizioni del sito e non nelle condizioni standard a livello del mare.
VI. Integrazione del sistema con le valvole di chiusura del serbatoio
Il generatore di azoto PSA fornisce gas a un collettore che serve più serbatoi. Una corretta integrazione garantisce un'efficace copertura del gas.
1. Selezione della valvola di chiusura
Le valvole di inertizzazione del serbatoio modulano il flusso di azoto per mantenere una leggera pressione positiva, in genere Colonna d'acqua da 0.5 a 2 polliciSelezionare valvole dimensionate per la massima portata di pompaggio alla pressione disponibile del collettore di azoto.
2. Coordinamento delle bocche di sfiato per la conservazione
La valvola di sfiato per la conservazione (valvola di sicurezza pressione-vuoto) deve essere impostata leggermente al di sopra del punto di taratura della valvola di inertizzazione per evitare un'inutile fuoriuscita di azoto. Impostazioni tipiche: valvola di inertizzazione a 1.0 pollici WC, valvola di sfiato per la conservazione a 2.0 pollici WC.
3. Monitoraggio dell'ossigeno all'uscita del serbatoio
Per applicazioni critiche, installare analizzatori di ossigeno che prelevino campioni dalla linea di sfiato del serbatoio. Ciò conferma l'efficacia dell'inertizzazione e fornisce un allarme tempestivo in caso di malfunzionamento del sistema di azoto o della valvola di inertizzazione.
Domande frequenti
D1: Un singolo generatore di azoto PSA può alimentare più serbatoi di stoccaggio?
A1: Sì, questa è la prassi standard. Dimensionare il generatore per il domanda di picco simultanea di tutti i serbatoi collegati. Considerare i programmi operativi: i serbatoi riempiti e svuotati in turni diversi creano una domanda simultanea inferiore rispetto a più serbatoi che si scaricano simultaneamente.
D2: Qual è il grado di purezza dell'azoto richiesto per la conformità allo standard API 2000?
A2: La norma API 2000 disciplina i requisiti di sfiato dei serbatoi per la protezione da pressione e vuoto, ma non specifica la purezza dell'azoto. I requisiti di purezza derivano dalla sicurezza di processo (NFPA 69) e da considerazioni sulla qualità del prodotto. Per la maggior parte dei liquidi infiammabili in fase di stoccaggio, un azoto con una purezza del 95-97% garantisce un'inertizzazione adeguata.
D3: In che modo l'inertizzazione con azoto si differenzia dall'inertizzazione con azoto?
A3: Il processo di inertizzazione mantiene un'atmosfera inerte durante il normale stoccaggio, compensando il movimento dei liquidi e la respirazione termica. L'inertizzazione è la fase iniziale di spurgo per ridurre la concentrazione di ossigeno da quella atmosferica a livelli di sicurezza. L'inertizzazione richiede un flusso di azoto più elevato per una durata limitata; il processo di inertizzazione richiede un flusso continuo inferiore.
D4: Devo includere una fornitura di azoto di riserva per la copertura?
A4: Per i serbatoi contenenti materiali con elevate conseguenze in termini di sicurezza o economici in caso di perdita di atmosfera, sì. Un sistema di backup con azoto liquido o un modulo PSA di riserva offrono protezione durante la manutenzione del generatore o in caso di interruzione imprevista. Valutare il costo del sistema di backup rispetto alla potenziale perdita di prodotto o al costo di un incidente.
D5: Qual è la pressione necessaria per l'insufflazione di azoto nel serbatoio?
A5: Le valvole di rivestimento del serbatoio in genere richiedono 15-30PSIG Pressione di ingresso. I generatori di azoto PSA producono azoto a una pressione standard di 60-100 PSIG, che richiede una riduzione della pressione prima della valvola di inertizzazione. Includere un regolatore di pressione con valvola di sicurezza a valle nella progettazione del collettore dell'azoto.
D6: Come si calcola il consumo di azoto per la copertura a ciclo di pressione?
A6: Alcuni serbatoi utilizzano un sistema di inertizzazione a ciclo di pressione, in cui l'azoto fluisce solo quando la pressione del serbatoio scende al di sotto del valore impostato. Il consumo si calcola moltiplicando il volume del serbatoio per il numero di cicli di pressione al giorno. Per un serbatoio da 10,000 galloni con cicli di pressione compresi tra 0.5 e 1.5 pollici di colonna d'acqua, il consumo di azoto per ciclo è di circa 50-100 SCF. Moltiplicare per il numero di cicli al giorno per ottenere il consumo giornaliero.
Conclusione
Corretto Dimensionamento del generatore di azoto PSA Per le applicazioni di inertizzazione e protezione dei serbatoi è necessario un calcolo sistematico del movimento del liquido, della respirazione termica, dei requisiti di spurgo e delle perdite di sistema. La metodologia API 2000 fornisce una base affidabile per questi calcoli, mentre i fattori di sicurezza e gli adeguamenti alle condizioni del sito garantiscono che il sistema installato soddisfi le effettive esigenze operative. Un sistema di azoto PSA dimensionato correttamente offre una protezione di inertizzazione affidabile senza costi eccessivi di capitale o di esercizio.
At MINNUOProgettiamo sistemi di generazione di azoto PSA configurati specificamente per applicazioni di inertizzazione e protezione da agenti corrosivi in impianti chimici. I nostri sistemi sono conformi alle linee guida API 2000 e NFPA 69 e includono analisi dell'ossigeno integrata, controllo automatico della pressione e funzionalità di monitoraggio remoto. Ogni generatore di azoto MINNUO include la copertura di garanzia e l'accesso al nostro team di ingegneri per il supporto alla messa in servizio, la risoluzione dei problemi operativi e l'assistenza in loco, se necessario. Che si tratti di proteggere un singolo serbatoio o un intero parco serbatoi, MINNUO garantisce una fornitura affidabile di azoto in loco.

 vendite2:+86 17506119168